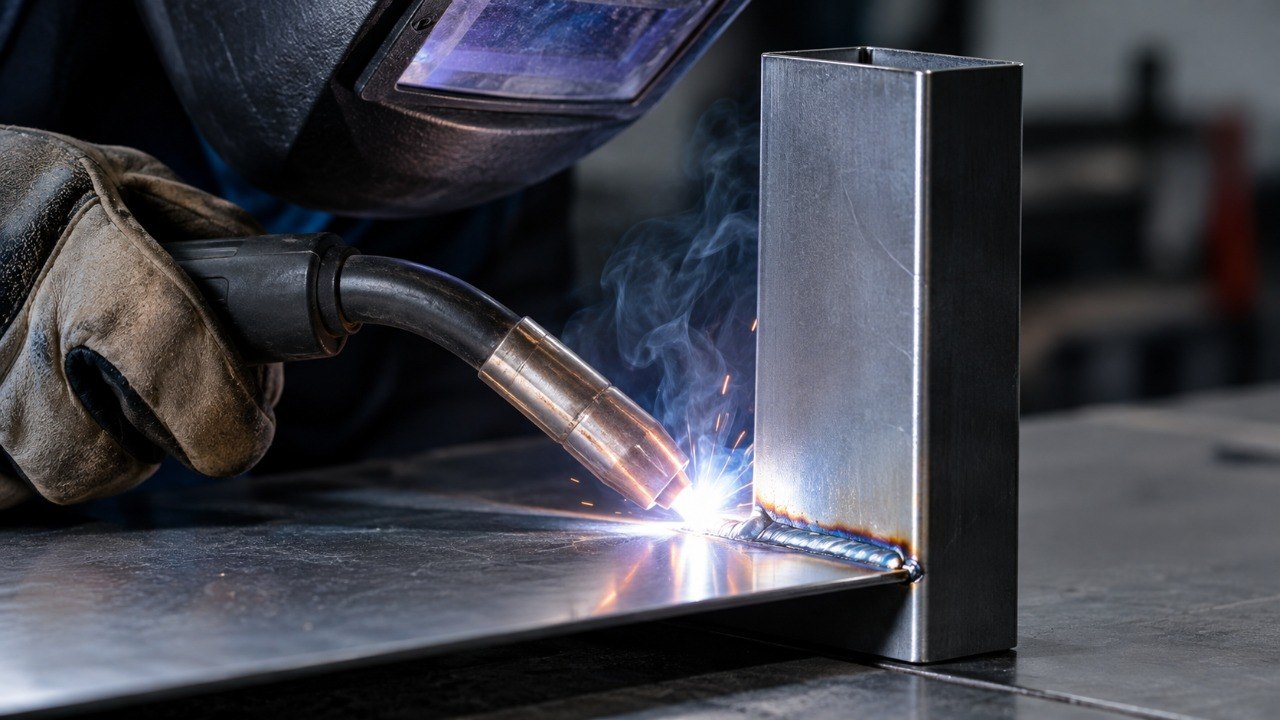
Тонкий металл прожигается даже на малом токе не только из-за слишком высокой силы тока. На профильной трубе со стенкой 1–2 мм или тонком стальном листе отверстие часто появляется из-за сочетания сразу нескольких факторов: большой щели в стыке, слишком медленного движения горелки, крупной проволоки или электрода, повторного нагрева одного места и неправильно выбранного режима переноса металла. Поэтому уменьшение цифры на дисплее сварочного аппарата само по себе проблему не решает, сообщает редакция Kaketosdelano.
При сварке тонкостенного профиля задача фактически противоположна работе с массивной сталью. Здесь нужно успеть получить сплавление кромок, но не накопить столько тепла, чтобы сварочная ванна провалилась внутрь. Производители сварочного оборудования для тонкой стали рекомендуют короткодуговой MIG/MAG, небольшую проволоку, плотную подгонку деталей и распределение тепла по разным участкам соединения. Особенно критично это для листа толщиной около 0,8–1,5 мм и профильных труб, из которых делают калитки, мебельные каркасы, навесы, ограждения и небольшие металлоконструкции.
Почему тонкий профиль прожигается, хотя ток уже уменьшили
Главная ошибка — воспринимать сварочный ток как единственный источник прожога. На практике важен общий тепловой вклад: сколько энергии попало в конкретный участок металла и как долго дуга оставалась над ним. Даже сравнительно слабая дуга способна прожечь стенку профильной трубы, если сварщик задержался в одной точке, пытаясь сформировать широкий валик. Тонкая сталь быстро нагревается на всю толщину, поэтому запас между нормальной сварочной ванной и отверстием иногда составляет доли секунды.
Большое значение имеет и состояние соединения. Если между двумя листами или стенками профиля оставлен заметный зазор, дуга нагревает уже не две соприкасающиеся кромки, а отдельные тонкие края. Они быстро оплавляются, отверстие расширяется, после чего сварщик вынужден добавлять ещё больше металла, пытаясь закрыть дыру. Именно поэтому при подготовке тонкого стыка точность резки и подгонки иногда важнее дополнительного снижения тока.
Miller прямо рекомендует при сварке листового металла добиваться минимального зазора между деталями: даже небольшой промежуток значительно повышает риск прожога на тонкой стали. Там же советуют распределять нагрев по соединению и использовать медную либо алюминиевую подкладку, если конструкция позволяет подвести её с обратной стороны.
“Always use the smallest wire diameter possible.”
— Miller Electric, рекомендации по MIG-сварке листового металла.
Практический смысл этой рекомендации прост: тонкая проволока плавится при меньшем тепловом воздействии и позволяет точнее дозировать количество присадочного металла.
Для самой тонкой низкоуглеродистой стали Miller и ESAB приводят проволоку диаметром около 0,6 мм как один из предпочтительных вариантов; 0,8 мм применяется на более широком диапазоне толщин, но требует аккуратной настройки аппарата.
Какие причины прожога встречаются чаще всего
Если профиль или лист постоянно проваливается, проверять нужно не один регулятор, а всю цепочку:
- Слишком большой зазор между деталями. Кромки нагреваются раздельно и быстрее оплавляются.
- Медленное движение горелки. Даже небольшой ток успевает перегреть участок.
- Длинная непрерывная сварка. Температура детали постепенно растёт, и каждый следующий участок прожечь легче.
- Слишком крупная проволока. Для её стабильного плавления требуется больше энергии.
- Неправильная подача проволоки. Дуга становится нестабильной, возникают паузы и локальный перегрев.
- Грязные кромки. Краска, масло, окалина и ржавчина ухудшают стабильность процесса.
- Попытка заварить широкую щель одним проходом.
- Слишком длинный вылет проволоки или неправильный угол горелки.
- Повторная сварка по уже горячему участку без паузы.
- Неподходящий режим переноса металла.
Последний пункт особенно существенен для MIG/MAG. ESAB рекомендует для тонкой углеродистой стали короткодуговой перенос, поскольку он позволяет уменьшить тепловложение и вероятность прожога по сравнению с более горячими режимами.
“The goal on thin material is always the same: minimise distortion and spatter, prevent burn-through.”
— ESAB, руководство по сварке тонких материалов.
Если же профиль после сварки остался целым, но его выгнуло, причина обычно находится в той же области — чрезмерном или неравномерно распределённом нагреве. Порядок проверки и способы исправления такого дефекта подробно разобраны в материале о том, как выпрямить профильную трубу после сварки и не ослабить шов.
Почему минимальный ток тоже может дать отверстие
Представим, что аппарат уже выставлен почти на нижний рабочий диапазон. Если сварщик удерживает дугу над одной кромкой две-три секунды, металл всё равно продолжает получать тепло. Тонкая стенка не успевает отвести его в соседние участки, температура повышается до расплавления всей толщины — и ванна проваливается.
Поэтому правильная техника выглядит иначе: быстро сформировать небольшую точку, убрать дугу, перейти на другой участок, дать первой зоне немного остыть и только затем вернуться к ней. На длинных швах такая последовательность помогает одновременно бороться и с прожогом, и с короблением.
Для профильной трубы полезно сначала выполнить несколько прихваток по всей длине соединения. Они удерживают геометрию и уменьшают вероятность того, что постепенно нагревающиеся детали разойдутся и образуют новую щель.
Как настроить полуавтомат для листа и профильной трубы 0,8–2 мм
Универсальной цифры напряжения или скорости подачи, подходящей каждому аппарату, не существует. На результат влияют диаметр и марка проволоки, защитный газ, положение шва, конкретная характеристика источника питания и даже качество контакта массы. Поэтому таблицу настроек нужно воспринимать как начальную точку, после которой режим проверяют на обрезке металла той же толщины.
Для низкоуглеродистой стали производители часто рекомендуют сплошную проволоку ER70S-6. При работе с очень тонким листом диаметр 0,6 мм предоставляет хороший контроль тепловложения. Смесь 75% аргона и 25% CO₂ обычно даёт более мягкую дугу и меньше разбрызгивания, чем чистый CO₂; Miller отдельно указывает, что такая смесь снижает склонность к прожогу тонкой стали.
Ориентиры из таблицы Miller для сплошной проволоки ER70S-6 диаметром 0,6 мм и смеси 75/25 выглядят следующим образом:
| Толщина стали | Ориентировочное напряжение | Подача проволоки | Что учитывать |
|---|---|---|---|
| 0,8 мм | около 15,8 В | около 3,2 м/мин | очень короткие участки, плотный стык |
| 1,2 мм | около 17,0 В | около 4,8 м/мин | начать с пробного образца |
| 2,0 мм | около 18,0 В | около 6,1 м/мин | можно увеличить длину коротких швов |
| 3,2 мм | около 18,3 В | около 8,9 м/мин | уже заметно больший запас по теплу |
Это именно справочные параметры конкретной таблицы производителя, а не обязательные установки любого сварочного аппарата. Синергетический полуавтомат может сам связать напряжение со скоростью подачи, а у другого источника оптимальная точка окажется немного выше или ниже.
Как сваривать, а не прожигать
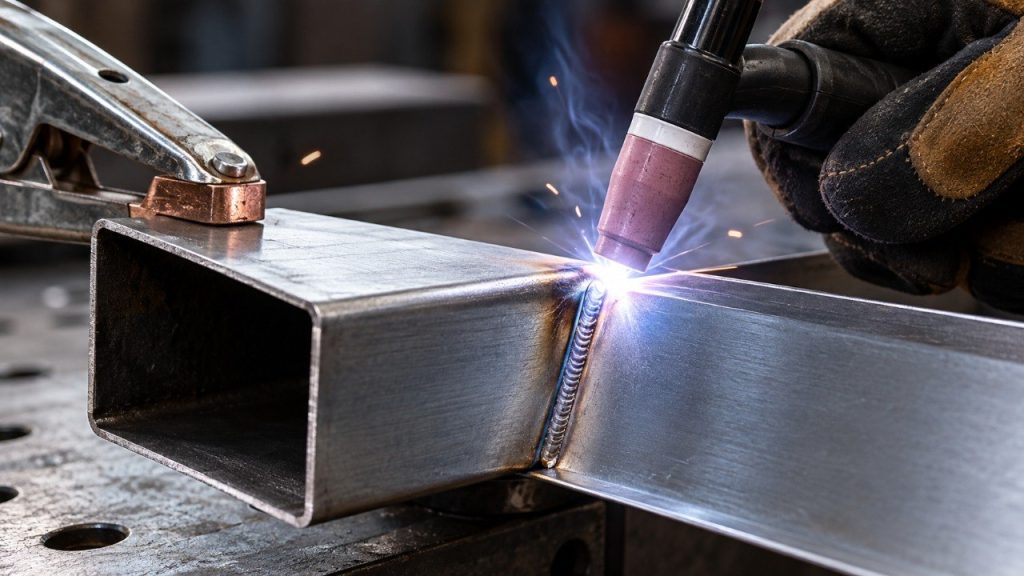
При соединении листа или профильной трубы толщиной примерно 1–1,5 мм безопаснее начинать не с длинного непрерывного валика, а с прихваток.
Практическая схема выглядит так:
- зачистить металл до чистой стали;
- выставить детали с минимальным зазором;
- зафиксировать их струбцинами;
- поставить первую прихватку;
- перенести дугу на удалённый участок;
- сделать следующую точку;
- постепенно заполнить промежутки между прихватками;
- не возвращаться сразу на ещё красный или сильно нагретый участок.
Таким способом тепло распределяется по всей детали. На кузовных листах и других особенно чувствительных поверхностях используется так называемая skip welding — сварка разнесёнными участками. Miller рекомендует её именно для ограничения коробления и перегрева тонкого металла.
Если каждая новая прихватка начинает получаться хуже предыдущей при тех же настройках аппарата, нередко причина уже не в режиме, а в том, что сама деталь накопила слишком много тепла.
В этом случае нужно сделать паузу и позволить металлу остыть естественным образом. Поливать раскалённый шов водой ради ускорения работы не следует: резкое охлаждение меняет характер температурных напряжений и не заменяет нормальный контроль тепловложения.
При сварке каркасов логика особенно хорошо видна на реальных конструкциях. Например, в инструкции по изготовлению калитки из профнастила используется каркас из профильной трубы, где важно не только получить соединение, но и сохранить геометрию всей рамы.
Медная подкладка помогает закрыть рискованный стык
Если с обратной стороны есть доступ, под соединение можно плотно прижать медную пластину или массивную медную шину. Медь интенсивно отводит тепло и не сваривается с обычной стальной ванной так, как две стальные детали.
Такой приём особенно полезен:
- при стыковой сварке тонкого листа;
- возле уже появившегося небольшого отверстия;
- на участках, где зазор полностью убрать невозможно;
- при ремонте локального прожога;
- на кузовном металле.
Miller также допускает в качестве теплоотводящей подкладки алюминий. Однако подкладка не превращает неправильно выставленный режим в правильный: если держать дугу на одном месте слишком долго, металл всё равно будет перегреваться.
Ещё один рабочий приём — вести MIG-горелку с направлением «на толкание», когда это соответствует положению соединения. По данным Miller, такая техника направляет проволоку к более холодному краю сварочной ванны, тогда как движение «на себя» может концентрировать воздействие в более горячей её части и повышать вероятность прожога тонкого листа.
Можно ли нормально сварить тонкий металл обычным электродом
Ручная дуговая сварка MMA способна соединять сравнительно тонкую сталь, но запас по ошибке у неё заметно меньше, чем у правильно настроенного полуавтомата. Электрод создаёт достаточно концентрированный нагрев, а длину дуги и скорость его движения сварщик контролирует вручную. Поэтому для стенки около 1 мм полуавтомат обычно оказывается значительно удобнее.
Для тонкой низкоуглеродистой стали среди распространённых вариантов используется электрод класса E6013. Lincoln Electric прямо указывает E6013 как электрод, подходящий для сварки листового металла и прихваток.
“Especially suitable for sheet metal welding, tack welding.”
— Lincoln Electric, описание электрода E6013.
При этом диаметр электрода и допустимый ток необходимо сверять с таблицей конкретного производителя. Нельзя механически принимать совет «поставить 40 А» или «варить на 60 А» как универсальный: электроды разных диаметров и аппараты с разной вольт-амперной характеристикой ведут себя неодинаково.
Для очень тонкой стенки стратегия та же — короткая дуга, небольшие прихватки и минимально необходимое время нагрева.
Если электрод постоянно прилипает при попытке снизить ток, бесконечно уменьшать ампераж уже нельзя. У современных инверторов часть проблем при поджиге помогает компенсировать функция антизалипания; принцип её работы отдельно разобран в материале о том, что такое Antistick в сварочном инверторе.
Что делать, если отверстие уже появилось
Главная ошибка — сразу направить дугу в центр дырки и пытаться заполнить её расплавленным металлом. Кромка отверстия уже перегрета и стала ещё тоньше, поэтому прямой нагрев обычно увеличивает дефект.
Небольшой прожог ремонтируют постепенно:
- прекращают сварку;
- дают участку остыть;
- очищают края отверстия;
- при возможности ставят с обратной стороны медную подкладку;
- делают короткую точку на целой кромке;
- после её охлаждения ставят следующую рядом;
- постепенно уменьшают диаметр отверстия;
- после полного закрытия аккуратно выравнивают поверхность.
Если дыра успела растянуться на значительную площадь, иногда разумнее вырезать повреждённый участок и установить аккуратную вставку, чем заливать металл большим количеством наплавки. Чем больше присадочного металла приходится положить на тонкий лист, тем сильнее возрастает вероятность деформации вокруг ремонта.
После завершения сварки необходимо осмотреть не только лицевую сторону. Хороший внешний валик ещё не доказывает качество соединения: проверяют обратную сторону, переходы между швом и основным металлом, отсутствие трещин, пор и непроваров.
Если после охлаждения в шве обнаруживаются трещины, проблема может быть уже не связана с прожогом. Причины такого дефекта и влияние состава стали разобраны в отдельном материале о том, почему сварочный шов трескается после охлаждения.
Чистый металл варится предсказуемее
Краска, ржавчина, масло, вода и плотная окалина делают поведение дуги менее стабильным. Особенно неприятна ситуация, когда тонкая стенка и без того имеет минимальный запас по теплу: сварщик задерживается над загрязнённой зоной, пытаясь добиться нормальной ванны, а затем внезапно прожигает очищенный соседний участок.
Перед работой соединение зачищают с обеих сторон настолько, насколько позволяет конструкция.
Отдельного внимания требуют детали после хранения под дождём. В материале о том, почему при сварке во влажную погоду в шве появляются поры, показано, почему правильный ток не компенсирует влагу и загрязнения на поверхности.
Для оцинкованной профильной трубы вопрос ещё серьёзнее. При нагреве цинкового покрытия образуются сварочные аэрозоли; OSHA отдельно связывает оксид цинка с риском так называемой металлической лихорадки.
HSE рекомендует контролировать сварочный дым непосредственно у источника с помощью местной вытяжки, а при недостаточной защите применять соответствующие средства защиты органов дыхания.
“All welding fume can cause lung cancer.”
— Health and Safety Executive, рекомендации по контролю сварочного аэрозоля.
Кроме вентиляции необходимы сварочная маска с подходящим светофильтром, перчатки, закрытая негорючая одежда и очищенная от горючих материалов рабочая зона. OSHA относит к типичным опасностям сварки ультрафиолетовое излучение, ожоги, поражение электрическим током и воздействие металлического аэрозоля.
Короткая памятка перед первым швом
| Что проверить | Для чего это нужно |
|---|---|
| Реальную толщину стенки | настройки для 1 мм и 2 мм существенно отличаются |
| Зазор | широкий стык резко повышает риск прожога |
| Проволоку | для очень тонкой стали удобна 0,6 мм |
| Газ | смесь Ar/CO₂ обеспечивает мягкий короткодуговой режим |
| Чистоту поверхности | грязь и ржавчина нарушают стабильность дуги |
| Контакт массы | плохой контакт делает процесс нестабильным |
| Пробную деталь | позволяет подобрать настройки без порчи изделия |
| Прихватки | фиксируют геометрию и распределяют нагрев |
| Температуру детали | горячий профиль прожечь легче |
| Вентиляцию | сварочный аэрозоль нельзя игнорировать |
На практике хороший результат на тонком металле начинается ещё до включения аппарата. Если две детали точно подогнаны, очищены и надёжно зафиксированы, сварщику остаётся контролировать сравнительно небольшую ванну.
Если же между стенками гуляет щель в несколько миллиметров, профиль покрыт краской и уже успел нагреться после нескольких предыдущих швов, одним уменьшением тока ситуацию не исправить.
Для профиля 1–2 мм рабочая логика проста: минимально необходимое тепловложение, короткие участки, переход между разнесёнными зонами и постоянный контроль температуры конструкции. Именно сочетание этих действий позволяет получить соединение без характерной цепочки прожогов и без сильного коробления.
Вопрос — ответ
Почему тонкий металл прожигается даже при маленьком токе?
Потому что важна не только сила тока, но и продолжительность нагрева конкретной точки. Если дуга долго находится на одном месте, тонкая стенка успевает расплавиться насквозь даже при сравнительно невысокой настройке аппарата.
Какую проволоку лучше использовать для профиля толщиной около 1 мм?
Для очень тонкой низкоуглеродистой стали производители сварочного оборудования часто рекомендуют сплошную проволоку около 0,6 мм. Она позволяет точнее контролировать сварочную ванну и требует меньшего тепловложения, чем более толстая проволока.
Можно ли сваривать профиль 1 мм электродом?
Технически возможно, особенно небольшими электродами E6013 и короткими прихватками, но процесс требует хорошего контроля дуги. Для такой толщины полуавтомат обычно удобнее, поскольку позволяет точнее дозировать нагрев и присадочный металл.
Нужно ли варить тонкий профиль сплошным швом?
Не всегда. На многих каркасных конструкциях эффективнее сначала выполнить прихватки, а затем заполнять промежутки короткими разнесёнными участками. Сплошной длинный проход увеличивает накопление тепла и вероятность деформации.
Что делать, если отверстие уже прожжено?
Не направлять дугу сразу в центр отверстия. Нужно дать металлу остыть, при возможности подложить медную пластину и постепенно наращивать короткие точки от целых краёв дефекта к центру.
Почему первые сантиметры варятся нормально, а затем металл начинает проваливаться?
Чаще всего деталь постепенно нагревается. Настройки аппарата остаются прежними, но исходная температура следующего участка уже выше. Помогают паузы, разнесённая последовательность сварки и переход на противоположные участки конструкции.
Об этом и другой полезной информации, читайте на нашем сайте, а так же рекомендуем к прочтению: Натяжной потолок начал втягиваться или надуваться при открывании двери: где в комнате появилась тяга