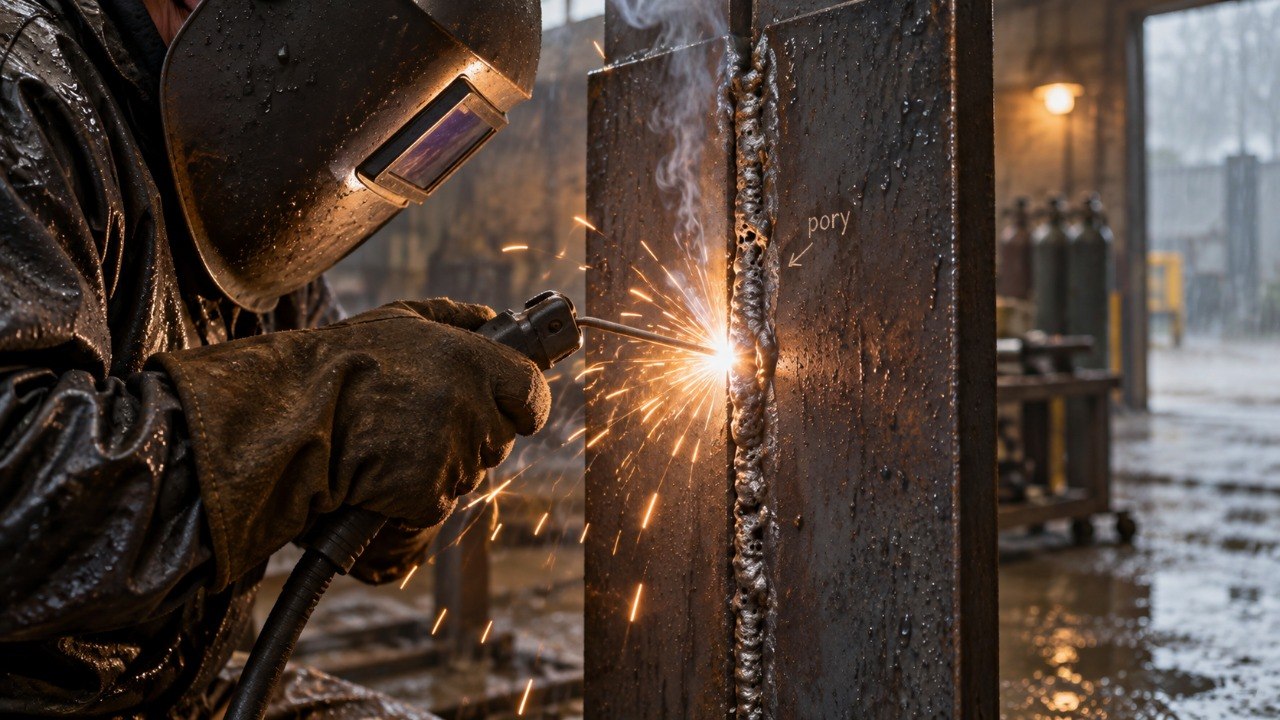
Сваривать металл в сырую погоду можно только после оценки условий, потому что правильно выставленный ток сам по себе не защищает шов от пористости, сообщает редакция Kaketosdelano. При высокой влажности на холодной заготовке, присадочной проволоке и даже внутри газовых магистралей может образовываться конденсат. Влага становится источником водорода, а нарушение газовой защиты добавляет в сварочную ванну кислород и азот. Пока металл жидкий, газы растворяются в нем, а при быстром затвердевании часть пузырьков не успевает выйти наружу и остается в шве в виде пор.
Особенно заметен этот эффект осенью, после дождя, при работе утром на холодном металле или при переносе деталей из холодного склада в теплое влажное помещение. Сварщик может установить ток точно по режимной карте, удерживать нормальную длину дуги и получить аккуратный валик снаружи, но внутри соединения уже будут газовые полости. Поэтому при пористости в сырую погоду проверяют не только амперы, но и сухость металла, состояние электродов и проволоки, защитный газ, герметичность рукавов, сквозняки, чистоту кромок и фактическую температуру детали.
Почему правильный сварочный ток не спасает от пор
Пористость — это дефект сварного металла, при котором в затвердевшем шве остаются газовые полости. TWI объясняет механизм тем, что азот, кислород и водород поглощаются расплавленной ванной, а затем выделяются при ее затвердевании. Если пузырек успел выйти на поверхность, дефекта может не возникнуть; если металл затвердел раньше — внутри остается пора.
Именно поэтому выставленный ток — лишь один параметр большого процесса. Он влияет на тепловложение, глубину проплавления, скорость плавления электрода или проволоки и время существования ванны, но не способен удалить воду с поверхности детали и не восстановит сорванную ветром газовую защиту.
TWI приводит особенно показательные цифры для процессов с защитным газом: попадание примерно 1% воздуха в защитную атмосферу уже может привести к распределенной пористости, а при содержании воздуха свыше 1,5% возможно появление выраженных поверхностных пор.
Основные источники газа при сырой погоде:
- конденсат на стали, алюминии или присадке;
- отсыревшее покрытие электрода;
- влажный флюс;
- ржавчина и гидратированные оксиды;
- масло, смазка, краска и органические загрязнения;
- подсос воздуха через поврежденный газовый рукав;
- сквозняк, срывающий защитное облако;
- слишком большой либо слишком малый расход газа;
- вода или влага внутри системы подачи защитного газа.
Поэтому ситуация «ток тот же, вчера шов был плотный, сегодня весь в точках» вполне объяснима. Изменились не амперы, а окружающая среда.
Что происходит с металлом после дождя и при высокой влажности
Металлическая деталь не обязательно должна быть явно мокрой, чтобы создавать проблемы. Достаточно, чтобы температура ее поверхности оказалась ниже точки росы окружающего воздуха. Тогда водяной пар начинает конденсироваться на металле в виде очень тонкой пленки, которую сварщик иногда даже не замечает.
ESAB отдельно указывает конденсацию на листе или проволоке вследствие высокой влажности и изменения температуры как один из источников водорода и пористости.
Типичная ситуация выглядит так:
| Условие | Что происходит | Возможный результат |
|---|---|---|
| Холодный металл занесли в теплый цех | На поверхности выпадает конденсат | Водород в сварочной ванне |
| После дождя деталь выглядит сухой сверху | Влага остается в ржавчине, щелях и окалине | Локальные поры |
| Проволока хранилась в холодном помещении | На ней появляется микроконденсат | Пористость по длине валика |
| Газовый рукав остыл за ночь | Внутри возможна конденсация | Загрязнение защитного газа |
| Горелка работает на сквозняке | Воздух попадает в ванну | Кислород и азот в шве |
Отсутствие капель воды еще не означает, что поверхность пригодна к сварке.
Перед работой металл должен быть не просто вытерт тряпкой, а действительно сухим в зоне соединения и вокруг нее. Особенно внимательно осматривают нахлесты, углы, внутренние полости профиля, ржавые поверхности и места под старым покрытием.
Откуда в шве берется водород
Влага химически связана с водородом, и в условиях сварочной дуги вода разлагается. TWI указывает, что присутствующая в дуге влага и другие водородсодержащие вещества становятся источниками водорода, который затем поглощается расплавленным металлом. Среди типичных источников называются влажные сварочные материалы, масло, грязь, жир и гидратированные оксиды.
Для алюминия проблема выражена особенно сильно. В жидком алюминии растворимость водорода значительно выше, чем после затвердевания. TWI указывает, что при переходе из жидкого состояния в твердое растворимость снижается примерно в 20 раз. Водород начинает выделяться в виде пузырьков, и если они не успевают выйти, образуются поры.
«The gas of primary concern for aluminium is hydrogen» — TWI о главном газе, вызывающем пористость алюминиевых сварных соединений.
Для обычной конструкционной стали механизм отличается деталями, но влажные электроды, флюсы и загрязненная поверхность также являются нежелательными источниками водорода.
В ручной дуговой сварке особенно важно состояние покрытия электрода. TWI прямо называет влагу в покрытии электрода или флюсе основным источником водорода для процессов, использующих флюс. При этом универсальной зависимости «столько-то процентов влаги = столько-то водорода» для всех типов покрытия нет.
Отсюда практический вывод: сушить электроды нужно не «на глаз» и не при произвольной температуре, а строго по требованиям их производителя.
Почему ржавчина после сырой ночи тоже ухудшает сварку
Ржавый металл нельзя считать просто сухим металлом другого цвета. Оксидные и коррозионные слои удерживают влагу, загрязнения и продукты коррозии, а во время нагрева могут ухудшать стабильность ванны.
TWI требует, чтобы поверхности перед соединением были сухими, очищенными от окалины, тяжелых оксидных слоев и органических загрязнений. Такая подготовка рассматривается как один из ключевых этапов обеспечения качества соединения.
Если приходится ремонтировать лист, профиль или конструкцию, которая долго находилась под открытым небом, полезно сначала определить реальное состояние металла. Практические принципы зачистки и последующей защиты разобраны в материале о том, как защитить металлоконструкции от коррозии и правильно подготовить поврежденную сталь.
Перед сваркой из зоны будущего шва убирают:
- рыхлую ржавчину;
- старую краску;
- масло и смазку;
- грязь;
- отслаивающуюся окалину;
- влагу;
- остатки растворителя после обезжиривания.
Растворитель тоже должен полностью испариться до зажигания дуги. Нельзя обезжирить поверхность и сразу начинать варить по мокрому следу.
Сквозняк способен испортить шов даже при сухом металле
Для MIG/MAG и TIG недостаточная газовая защита является одной из наиболее распространенных причин пористости. Защитный газ должен вытеснить воздух из зоны дуги и удерживаться над сварочной ванной до момента, когда металл перестанет интенсивно взаимодействовать с атмосферой.
На улице этому мешает ветер. В мастерской — открытые ворота, вентилятор, вытяжка, направленная слишком близко к горелке, или мощный поток холодного воздуха.
Miller рекомендует при появлении пористости проверять расход газа, рукава и соединения на утечки, состояние сопла и наличие сквозняков.
«Inadequate shielding gas coverage is among the biggest culprits» — Miller о недостаточной газовой защите как одной из основных причин пористости MIG-шва.
При этом ошибкой будет просто открыть редуктор сильнее.
Слишком большой поток газа способен создавать турбулентность и подсасывать окружающий воздух. TWI прямо относит чрезмерный расход защитного газа к причинам пористости наряду с утечками и сквозняком.
Поэтому расход устанавливают согласно инструкции к процессу, горелке и расходному материалу, а не по принципу «чем больше, тем лучше».
Почему поры появляются после ночного простоя оборудования
Иногда сухой лист тщательно зачищен, газ новый, а первые сантиметры шва после включения аппарата все равно пористые. Причина может находиться не на металле, а внутри системы подачи газа.
Miller рекомендует продувать газовые рукава перед сваркой, чтобы удалить воздух и конденсационную влагу. Производитель отмечает, что примеси, конденсат, ослабленные соединения, дефектный рукав или негерметичная горелка способны вызывать пористость.
Особенно актуально это при перепадах температуры.
Например:
- вечером мастерская остыла;
- ночью газовый тракт оставался без потока;
- утром воздух прогрелся и стал влажнее;
- в холодной системе возникла конденсация;
- первые секунды после открытия газа содержат нежелательную влагу и воздух.
ESAB и TWI описывают аналогичный механизм применительно к газовым линиям и алюминиевой сварке.
Что проверить в газовой системе
Перед тем как менять ток или скорость подачи проволоки, полезнее пройти простую диагностику:
- открыт ли баллон;
- исправен ли редуктор;
- соответствует ли расход рекомендованному диапазону;
- нет ли трещин в шланге;
- затянуты ли соединения;
- чистое ли сопло;
- не забито ли оно брызгами;
- правильно ли выставлен вылет;
- не направлен ли на ванну поток воздуха;
- был ли газовый тракт продут после длительного простоя.
Если пористость начинается строго после пауз, а затем уменьшается, газовую систему стоит проверять одной из первых.
Чем отличается проблема при MMA, MIG/MAG и TIG
Сырая погода влияет на разные процессы неодинаково. Для ручной сварки покрытым электродом нет внешнего газового сопла, которое ветер может сдуть, но возрастает значение влажности электродного покрытия и поверхности заготовки. Для MIG/MAG добавляются требования к газовой системе. В TIG чистота детали, электрода и защитной атмосферы становится особенно критичной.
| Процесс | Главный риск в сырость | Что проверять первым |
|---|---|---|
| MMA | Отсыревшие электроды, мокрый металл | Электроды, поверхность, хранение |
| MIG/MAG | Конденсат + нарушение газовой защиты | Газ, сопло, ветер, проволоку |
| TIG | Загрязнение ванны и слабая газовая защита | Аргон, вольфрам, кромки |
| FCAW с газом | Влажность + защитный газ + флюс | Проволоку, газовую систему |
| Самозащитная FCAW | Влажность расходника и детали | Хранение проволоки, зачистку |
Если работа ведется с тонким листом, к этим факторам добавляется чувствительность к тепловложению. Режимы, выбор диаметра проволоки и техника коротких проходов подробно разобраны в материале о том, как сварить тонкий металл без прожога и подобрать режим.
Но даже идеально выбранный ток из этой таблицы не компенсирует мокрую поверхность или воздух, попавший в защитный газ.
Как понять причину по расположению пор
Внешний вид дефекта иногда позволяет сузить поиск, хотя окончательное заключение по ответственным конструкциям выполняют предусмотренными технологией методами контроля.
Равномерно распределенные мелкие поры часто указывают на системный источник газа: слабую защиту, загрязненный газ или постоянное загрязнение поверхности.
Отдельные крупные поры могут быть связаны с локальным масляным пятном, краской, ржавым карманом или остатками влаги в стыке.
Поры, возникающие только в начале шва, заставляют проверить:
- предварительную подачу газа;
- влагу и воздух в рукаве;
- положение горелки в момент поджига;
- чистоту начальной зоны.
Пористость, которая появляется лишь на улице, но исчезает в помещении при тех же настройках, — сильный повод проверить ветер и влажность, а не сразу перестраивать аппарат.
Если дефект наблюдается преимущественно после дождя, утром или после заноса металла из холода, следует исключать конденсацию.
Что делать перед сваркой после дождя
Самый надежный алгоритм — не подгонять параметры дуги под мокрый металл, а сначала вернуть нормальные условия процесса.
Заготовку нужно перенести под укрытие, удалить видимую воду, очистить предполагаемую зону соединения и дать металлу просохнуть. Если применяется подогрев, температура и способ прогрева должны соответствовать материалу и технологической документации.
ESAB относит предварительный подогрев, очистку поверхности, правильный выбор электрода и корректные параметры к мерам, позволяющим уменьшить риск пористости.
Последовательность проверки может выглядеть так:
- Осмотреть деталь на наличие воды и конденсата.
- Проверить температуру металла и вероятность выпадения росы.
- Очистить кромки до состояния, требуемого технологией.
- Удалить ржавчину, краску, масло и грязь.
- Проверить сухость расходников.
- Осмотреть сопло и газовый тракт.
- Устранить сквозняк.
- Продувать систему защитным газом согласно инструкции оборудования.
- Сделать пробный шов на таком же материале.
- Только после этого корректировать ток, напряжение и скорость движения.
Такой порядок полезнее бессистемного вращения регуляторов.
Нельзя забывать об электробезопасности
Сырая погода опасна не только качеством сварного соединения. Она резко повышает важность защиты от поражения электрическим током.
OSHA указывает, что работа электрическим сварочным оборудованием во влажную погоду связана с признанным риском электротравмы. В качестве мер называются защита рабочей зоны от осадков, соответствующие средства индивидуальной защиты и другие способы исключить контакт электрооборудования с влагой.
Для работы при высокой влажности OSHA отдельно предусматривает дополнительную защиту от электрического удара, например резиновые коврики или соответствующую обувь.
«Machines which have become wet shall be thoroughly dried and tested before being used» — требование OSHA к сварочным аппаратам, которые намокли.
То есть аппарат, залитый дождем, нельзя просто протереть сверху и включить.
NIOSH также рекомендует избегать сварки в мокрых и сырых местах, использовать сухие исправные перчатки и изолировать тело от свариваемой конструкции.
Это особенно важно при MMA, где сварщик непосредственно манипулирует электрододержателем.
Почему нельзя просто добавить ток, чтобы «выпарить воду»
Такой способ выглядит логично только на первый взгляд. Да, увеличение тепловложения может в некоторых условиях дать газам больше времени на выход из ванны. Например, для алюминия TWI отмечает, что увеличение тока или снижение скорости перемещения может замедлить охлаждение и уменьшить риск запирания водорода.
Однако это не означает, что мокрый металл надо специально варить на повышенном токе.
Такой подход создает новые риски:
- прожог тонкого листа;
- увеличение зоны термического влияния;
- деформацию;
- подрез;
- слишком широкую ванну;
- изменение геометрии шва;
- перегрев присадки;
- рост разбрызгивания;
- сохранение исходного источника водорода.
Сначала устраняют загрязнение и влагу, затем устанавливают режим по процедуре.
Правильный ток — условие качественной сварки, но не метод очистки детали.
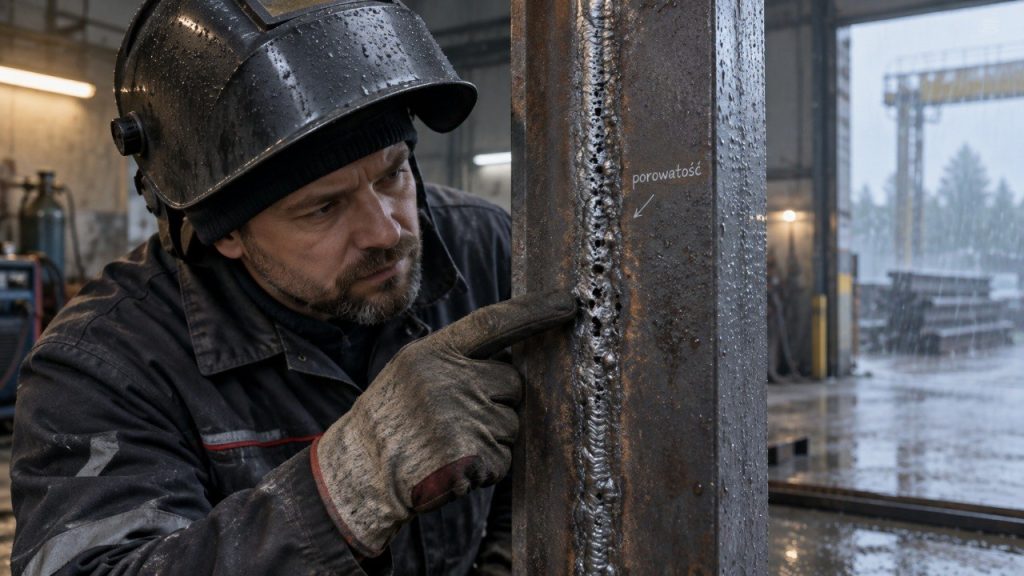
Как отличить пористость от шлаковых включений и плохого проплавления
Не каждая темная точка после зачистки является газовой порой. При MMA внутри шва могут оставаться шлаковые включения. Неправильный угол электрода, недостаточная очистка между проходами и неудобная разделка способны запирать шлак между слоями.
Непровар имеет другую природу: металл соединяется не полностью из-за недостаточного тепловложения, неправильной геометрии, слишком высокой скорости или неверного положения дуги.
Пористость отличается именно наличием газовых полостей.
TWI выделяет:
- распределенную пористость;
- поверхностные поры;
- червеобразные полости;
- локализованные газовые дефекты.
В ответственных конструкциях оценка качества проводится по применимому стандарту и проектной документации. Нельзя считать шов приемлемым только потому, что после шлифовки наружная поверхность выглядит гладкой.
Когда причина точно не в токе: быстрая диагностика
Если вчера тот же аппарат, материал и электрод давали нормальный шов, а после изменения погоды появился дефект, ток действительно стоит проверять не первым.
| Симптом | Вероятная причина |
|---|---|
| Поры появляются после дождя | Влажная поверхность, расходники |
| Дефект возникает утром | Конденсат, холодный металл |
| На улице плохо, в цеху нормально | Ветер срывает газ |
| Поры только первые сантиметры | Воздух или влага в газовой линии |
| Один участок пористый | Масло, краска, ржавчина, локальная влага |
| Весь валик в мелких порах | Газовая защита, загрязненный расходник |
| Пористость усилилась с новым баллоном | Проверить газ и систему подачи |
| MMA ухудшилась после хранения электродов в гараже | Возможное увлажнение покрытия |
Если одновременно наблюдаются залипания электрода, нестабильный поджиг и другие проблемы, отдельно проверяют состояние аппарата и режим. О принципе работы одной из функций инвертора можно прочитать в материале что такое Antistick и почему эта функция не исправляет неправильную подготовку к сварке.
Что проверить, если поры уже появились
Первое действие — остановить работу и не пытаться закрывать дефект следующим проходом. Если просто наплавить новый металл сверху, газовые полости могут остаться внутри.
Далее следует определить источник проблемы.
Практический чек-лист:
- металл сухой;
- зона шва зачищена;
- нет масла и краски;
- электроды или проволока хранились правильно;
- газ соответствует процессу;
- рукава герметичны;
- сопло чистое;
- расход газа нормальный;
- ветер не срывает защиту;
- полярность правильная;
- вылет соответствует режиму;
- скорость движения стабильная;
- ток и напряжение находятся в допустимом диапазоне.
После устранения причины дефектный участок ремонтируют по процедуре, предусмотренной для конкретного соединения.
Вопросы и ответы
Почему при сырой погоде шов пористый, хотя ток выставлен правильно?
Потому что ток управляет дугой и тепловложением, но не удаляет водород, влагу, кислород и азот. Конденсат, отсыревший электрод или нарушение газовой защиты способны вызвать пористость при совершенно нормальных амперах.
Можно ли сваривать металл сразу после дождя, если вытереть его тряпкой?
Одной протирки недостаточно, если влага осталась в коррозии, стыке, окалине или микронеровностях. Перед сваркой соединяемые поверхности должны быть чистыми и сухими.
Почему полуавтомат начинает делать поры на улице?
Одна из основных причин — нарушение защитной атмосферы ветром. Следует проверить сквозняк, расход газа, сопло, рукава и расстояние от горелки до детали.
Поможет ли увеличить расход защитного газа?
Не всегда. Слишком слабый поток ухудшает защиту, но чрезмерный способен вызвать турбулентность и подсос воздуха. Поэтому расход устанавливают по рекомендациям производителя оборудования и технологической процедуре.
Нужно ли сушить электроды после хранения в сыром гараже?
Для электродов, чувствительных к влаге, соблюдают режим хранения и повторной сушки, установленный производителем конкретной марки. Произвольный прогрев может повредить покрытие, поэтому универсальную температуру задавать нельзя.
Опасно ли варить во влажную погоду?
Да, влажность увеличивает риск поражения электрическим током. OSHA и NIOSH требуют дополнительных мер защиты во влажной среде, а намокшее оборудование необходимо высушить и проверить перед использованием.
Сваривать металл в сырую погоду сложнее не потому, что аппарат внезапно перестает правильно выдавать ток, а потому, что меняются условия вокруг сварочной ванны. Конденсат приносит водород, влажные электроды и флюсы становятся дополнительным источником газа, ветер нарушает защиту MIG/MAG и TIG, а загрязненная ржавчиной поверхность удерживает влагу.
Об этом и другой полезной информации, читайте на нашем сайте, а так же рекомендуем к прочтению: Как вскрыть дверь при неисправном замке: безопасное решение проблемы