


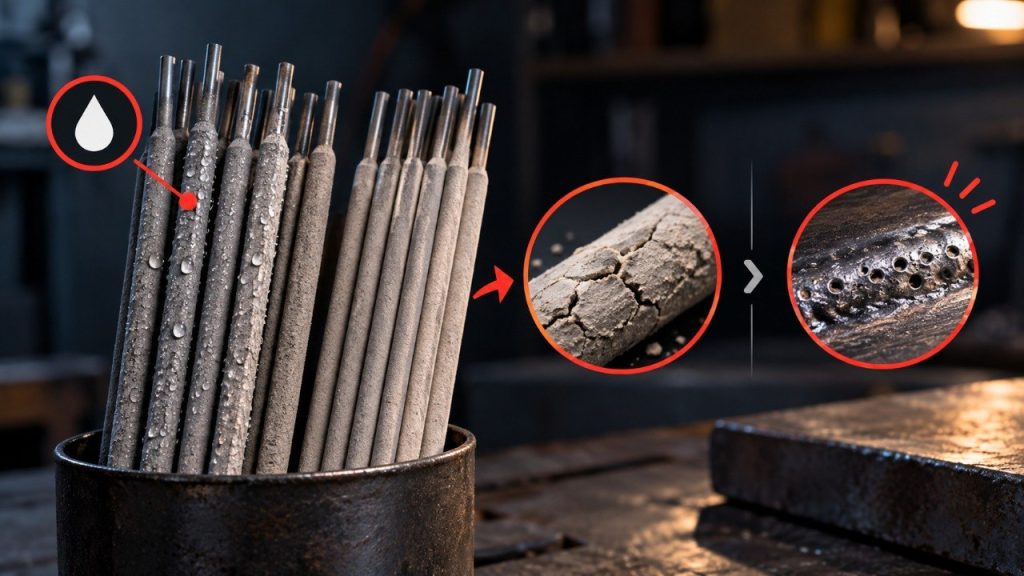
Сварочный электрод набрал влагу в гараже — проблема, которую не всегда удаётся заметить по внешнему виду, сообщает редакция Kaketosdelano. Стержень может оставаться ровным, покрытие — целым, а маркировка — читаемой. Но при поджиге дуги появляются непривычные брызги, нестабильное горение, шипение. Позже после удаления шлака обнаруживаются мелкие отверстия. В худшем случае часть пор остаётся внутри металла и снаружи вообще не видна.
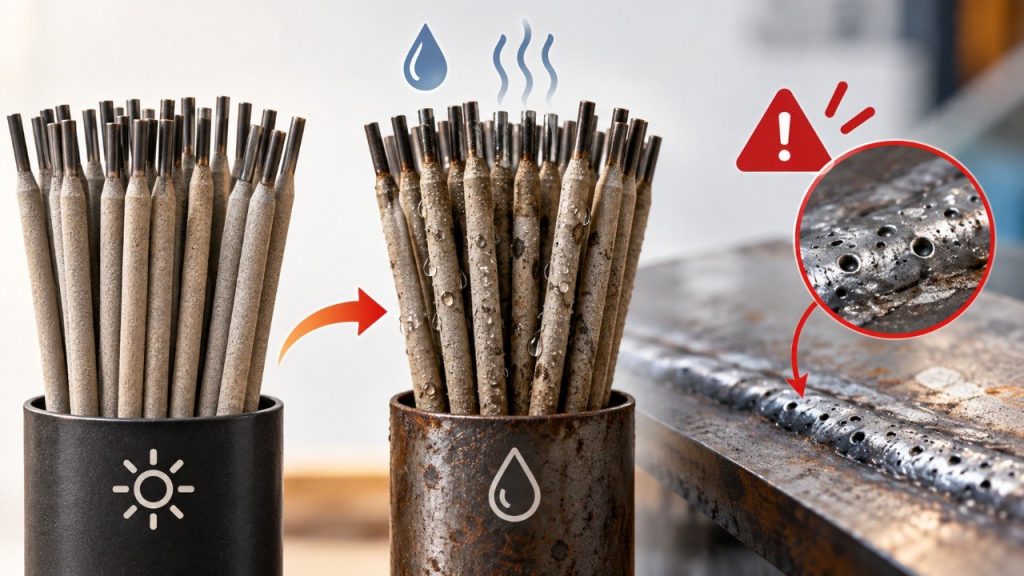
Причина связана не только с водой, буквально попавшей на электроды. Покрытие способно поглощать влагу из воздуха. Особенно опасны холодный гараж, резкие перепады температуры, хранение открытой пачки возле ворот и ситуация, когда холодные электроды заносят в тёплое помещение и сразу открывают упаковку. Hobart отдельно предупреждает о риске образования конденсата при переносе сварочных материалов из холодного помещения в тёплое.
При этом универсального правила «положить электроды в духовку на час» нет. Режим зависит от типа покрытия и конкретной марки. Низководородные E7018 допускают и часто требуют высокотемпературного восстановления по инструкции изготовителя, тогда как целлюлозные E6010 и E6011 нельзя сушить таким способом. Поэтому диагностику начинают с маркировки электрода, а не с включения печи.
Что происходит с электродом, когда обмазка набирает влагу
Обмазка электрода — не просто внешняя оболочка металлического стержня. Во время MMA-сварки её компоненты участвуют в стабилизации дуги, образовании защитной газовой среды и шлака. От состояния покрытия напрямую зависит поведение сварочной ванны.
Когда покрытие поглощает слишком много воды, в зону дуги попадает дополнительный водород. TWI указывает влагу в недостаточно просушенных электродах, флюсе и на поверхности детали среди источников водорода, способных привести к пористости.
То есть проблема начинается ещё до того, как сварщик увидит первую круглую пору после отбивания шлака.
Газ растворяется или попадает в расплавленный металл. При затвердевании ванны его растворимость меняется. Если газ не успевает выйти наружу, внутри металла остаются полости.
Поры бывают единичными, распределёнными по шву, выходящими на поверхность или вытянутыми. TWI отдельно связывает особенно выраженные вытянутые полости — wormholes — с большим количеством газа, образующегося в сварочной ванне.
Для низководородных электродов есть ещё один риск — водородное растрескивание.
Влага в покрытии способна увеличить количество диффузионного водорода в наплавленном металле. Риск зависит от стали, толщины детали, жёсткости соединения, температуры и сварочной технологии. Поэтому нельзя утверждать, что любой отсыревший электрод обязательно даст трещину. Но для ответственных соединений такой расходный материал использовать без проверки и предусмотренного производителем восстановления нельзя.
«Moisture is the number one enemy of stick electrodes». — Hobart Brothers, рекомендации по хранению сварочных материалов.
Как понять до сварки, что электроды отсырели
Надёжного бытового теста, который по одному внешнему признаку точно определит содержание влаги в покрытии, нет. Внешне нормальный электрод может уже выйти за допустимые условия хранения.
Поэтому проверяют сразу несколько признаков.
Первый — история упаковки. Если пачка месяцами лежала открытой в неотапливаемом гараже, вероятность поглощения влаги выше, чем у электродов из целой герметичной упаковки.
Второй фактор — температура. Холодная пачка после переноса в тёплое помещение может покрыться конденсатом. Открывать её сразу не следует. ESAB рекомендует холодной упаковке сначала дать прогреться до температуры помещения и только потом вскрывать её.
Третий ориентир — само покрытие.
Насторожить должны:
- потемневшие или неоднородные участки покрытия;
- пятна, которых не было у новых электродов;
- рыхлая поверхность;
- местное вспучивание;
- трещины обмазки;
- отслаивание покрытия от металлического стержня;
- заметное осыпание при лёгком обращении;
- следы непосредственного контакта с водой;
- деформированная или намокшая картонная пачка;
- длительное хранение в открытой упаковке при высокой влажности.
При этом треснувшая обмазка не доказывает именно увлажнение. Она может появиться от ударов, неправильной транспортировки или перегрева при сушке.
А целая обмазка, наоборот, не гарантирует сухости.
Тестовая дуга тоже многое показывает
Если соединение не ответственное, подозрительные электроды можно сравнить на чистом обрезке того же металла с электродом из новой сухой пачки.
Режимы должны быть одинаковыми.
Обращают внимание на розжиг, стабильность дуги, количество брызг, состояние шлака и поверхность шва.
Настораживает сочетание нескольких симптомов:
| Признак | Что может означать | Может ли быть другая причина |
|---|---|---|
| Дуга нестабильна | Проблема с покрытием, в том числе влага | Неправильный ток, плохой контакт |
| Электрод сильно разбрызгивает металл | Нарушение работы покрытия | Слишком высокий ток, длинная дуга |
| Слышно необычное шипение | Возможная влага | Особенности конкретного электрода |
| Поры после удаления шлака | Газ попал в сварочную ванну | Ржавчина, масло, вода на металле |
| Обмазка крошится | Повреждение электрода | Удар, неправильная сушка |
| Шов получается грубым | Нарушение процесса | Ток, техника, полярность |
| Поры повторяются новым электродом | Вероятна системная проблема | Влажный металл, загрязнение |
Одного симптома недостаточно.
Например, если электрод липнет, причина может быть совсем не во влаге. Слишком малый ток, длинный сварочный кабель, плохая масса и неправильная техника дают похожую картину.
О принципе работы функции антизалипания и о том, почему она не устраняет первопричину проблем с дугой, есть отдельный материал про функцию Antistick в сварочном инверторе.
Почему нельзя ждать появления пор как подтверждения сырого электрода
Видимая пора — уже дефект готового наплавленного металла. Использовать её как диагностический тест поздно.
Кроме того, далеко не вся пористость выходит на поверхность. Часть газовых полостей способна оставаться внутри шва. Для ответственных конструкций их выявляют методами неразрушающего контроля либо по требованиям конкретной технологии производства.
Miller в руководстве по MMA-сварке прямо перечисляет влажный электрод среди возможных причин пористости и рекомендует использовать сухой электрод. Одновременно там названы другие причины: загрязнение детали и слишком длинная дуга.
Поэтому обнаруженные поры нельзя автоматически списывать только на пачку электродов.
Сначала проверяют весь процесс.
Практический порядок такой:
- Взять заведомо сухой электрод той же марки.
- Использовать тот же металл.
- Зачистить кромки до чистого металла.
- Удалить масло и влагу.
- Проверить контакт массы.
- Выставить рекомендуемый ток.
- Удерживать короткую стабильную дугу.
- Сварить контрольный участок.
- Удалить шлак.
- Сравнить результат.
Если новая сухая пачка работает нормально, а электрод из гаража систематически даёт дефекты при одинаковых условиях, подозрение на нарушение условий хранения становится обоснованным.
Есть и обратная ситуация.
Электрод заменили, а поры остались. Тогда искать причину нужно на детали. Металл может быть покрыт конденсатом, маслом, краской или коррозией.
Подготовка особенно важна после ночного хранения металлических деталей в холодном гараже.
TWI указывает, что зона соединения перед сваркой должна быть чистой, сухой, без масла и органических загрязнений.
Практические причины пористости во влажную погоду отдельно разобраны в материале о том, почему при сварке металла в сырость появляются поры даже при правильном токе.
«Hydrogen can originate… from moisture from inadequately dried electrodes». — TWI, руководство по причинам сварочной пористости.
Можно ли просушить отсыревший электрод
Можно — но не любой и не при произвольной температуре.
Режим восстановления задаёт изготовитель конкретного электрода. Марка покрытия здесь принципиальна.
Например, рекомендации Hobart для различных групп расходников существенно различаются. Для низководородных E7018 указано восстановление примерно при 500–800 °F, то есть около 260–427 °C, в течение одного-двух часов. Для E6012, E6013, E6022, E7014 и E7024 приводится намного более низкий диапазон — 250–300 °F, около 121–149 °C, в течение часа.
Эти цифры нельзя переносить на электрод другой марки только потому, что диаметр совпадает.
Смотреть нужно инструкцию производителя или паспорт конкретного расходного материала.
| Группа электродов | Типичный подход | Что делать нельзя |
|---|---|---|
| E7018 и другие низководородные | Хранение в сухих условиях, восстановление по инструкции | Выбирать температуру на глаз |
| E6010, E6011 | Хранить сухими при комнатных условиях | Прокаливать как E7018 |
| E6013 и сходные рутиловые | Возможна сушка по указаниям производителя | Использовать режим низководородных без проверки |
| Электроды после прямого намокания | Проверить требования изготовителя | Автоматически считать их восстановленными после нагрева |
| Сильно повреждённая обмазка | Обычно отбраковать | Пытаться «склеить» или использовать в ответственном шве |
Почему бытовая духовка — плохой ориентир
Проблема не только в максимальной температуре.
Для нормальной прокалки нужно понимать реальную температуру самих электродов, выдержку и допустимый режим именно для этого типа покрытия. Бытовая духовка может заметно колебать температуру. Кроме того, сварочные расходные материалы не следует нагревать в оборудовании, используемом для приготовления пищи.
ESAB подчёркивает ещё одну деталь: время восстановления отсчитывается после того, как сами электроды достигли требуемой температуры. Производитель также ограничивает число повторных циклов сушки для своих материалов.
Lincoln Electric для некоторых низководородных E7018 приводит ещё более конкретную схему. Если электрод контактировал с водой или долго находился при высокой влажности, сначала предусматривается предварительная сушка при 80–105 °C на протяжении одного-двух часов, затем основной режим 340–400 °C. Это пример инструкции для конкретной группы продукции, а не универсальный рецепт для любой пачки.
«Electrodes which are seriously damaged by moisture cannot be restored… and should be discarded». — ESAB, руководство Storage & Handling.
Почему E6010 и E6011 нельзя сушить как E7018
Это один из наиболее опасных гаражных мифов.
Целлюлозное покрытие E6010 и E6011 рассчитано на определённое содержание влаги. Она является частью механизма работы покрытия.
Hobart указывает для целлюлозных электродов E6010, E6011, E7010 и E8010 хранение в сухих комнатных условиях, но не рекомендует их восстановительную прокалку.
Более того, чрезмерное высушивание целлюлозного покрытия способно изменить его свойства.
Поэтому стратегия «чем суше любой электрод, тем лучше» технически неверна.
Для E7018 ситуация обратная. Низководородная система имеет смысл только при контролируемом содержании влаги. Поэтому такие электроды поставляются в герметичной упаковке или в упаковке с повышенной защитой от влаги.
ESAB, например, использует вакуумную VacPac именно для защиты низководородных электродов от повторного поглощения влаги.
Для конкретных E7018 производитель также может задавать предельное содержание диффузионного водорода. У электрода OK 48.60 ESAB заявлено менее 5 мл на 100 г наплавленного металла.
Поэтому потеря контроля над условиями хранения особенно критична там, где низкое содержание водорода является частью технологии сварки.
Как правильно хранить электроды в гараже
Основная задача — не дать покрытию постоянно проходить циклы «охлаждение — конденсат — нагрев — высокая влажность».
Открытая картонная коробка на бетонном полу для этого практически не подходит.
Лучше держать запас выше уровня пола. Не стоит размещать его у ворот, сырой наружной стены или места, где хранится мокрый инструмент.
ESAB для хранения покрытых электродов приводит следующие ориентиры влажности воздуха:
- при 5–15 °C — не более 60% относительной влажности;
- при 15–25 °C — не более 50%;
- выше 25 °C — не более 40%.
Производитель также рекомендует при низкой наружной температуре поддерживать температуру места хранения примерно на 10 °C выше температуры снаружи, чтобы уменьшить риск повышенной влажности.
Для домашней мастерской полезнее всего следующая схема:
- не вскрывать всю упаковку без необходимости;
- брать столько электродов, сколько требуется на работу;
- открытую пачку плотно закрывать;
- использовать сухой герметичный контейнер;
- хранить упаковки на полке;
- избегать контакта с бетонным полом и влажной стеной;
- не оставлять электроды возле открытых ворот;
- не заносить холодную пачку и сразу её вскрывать;
- хранить разные типы электродов раздельно;
- сохранять этикетку с маркировкой и режимом сушки.
Для E7018 при регулярных работах применяются специальные шкафы или термопеналы для хранения электродов при повышенной контролируемой температуре.
Однако температура хранения и температура восстановления — не одно и то же.
Например, Miller приводит для многих E7018 хранение примерно при 250–300 °F, то есть 121–149 °C, тогда как восстановление может проходить при 500–800 °F — приблизительно 260–427 °C.

Как отличить влагу от неправильного режима сварки
Ошибка диагностики стоит времени.
Сварщик замечает брызги или нестабильную дугу, решает, что электроды мокрые, начинает сушить их, а причина оказывается в ампераже или состоянии поверхности.
Поэтому симптомы лучше рассматривать вместе.
Если электрод постоянно прилипает, сначала проверяют ток и состояние контактов.
Если ванна чрезмерно большая, а металл прожигается, ток может быть слишком высоким. При работе с тонколистовой сталью особенно важно подбирать диаметр электрода и минимально устойчивый режим. В отдельном материале подробно разобрано, как сварить тонкий металл без прожога и подобрать электрод.
Если дуга начинает вести себя странно только на одной старой пачке, а новый электрод той же марки работает стабильно, подозрение на состояние расходника намного сильнее.
Полезна простая диагностическая таблица.
| Симптом | Сначала проверить |
|---|---|
| Поры | Влагу, грязь, масло, ржавчину |
| Сильные брызги | Ток, длину дуги, электрод |
| Залипание | Ток, контакт массы, напряжение сети |
| Прожог | Слишком высокий ток, диаметр электрода |
| Трудное зажигание | Электрод, ток, поверхность детали |
| Трещины | Материал, водород, тепловой режим, конструкцию соединения |
| Осыпающаяся обмазка | Механическое повреждение или неправильную сушку |
Нельзя забывать и об оборудовании. Инвертор с нестабильным питанием способен изменить характер дуги даже при абсолютно сухом электроде.
Для гаражной MMA-сварки полезно также проверить допустимый диаметр расходника и диапазон тока аппарата. Например, в описании сварочного инвертора РЕСАНТА САИ-160К указана работа с электродами диаметром 1,6–4 мм и током до 160 А.
Когда старую пачку лучше не спасать
Цена нескольких электродов несопоставима со стоимостью переделки ответственного соединения.
Если упаковка была залита водой, обмазка растрескалась, вспучилась или отделяется от стержня, экспериментировать с ней для несущей конструкции неразумно.
ESAB прямо указывает, что серьёзно повреждённые влагой электроды могут уже не восстановиться до первоначального состояния после прокалки.
То же касается расходников с неизвестной историей.
Если электроды несколько лет лежали россыпью в сыром гараже и маркировка потеряна, невозможно достоверно выбрать правильный режим восстановления. Более высокая температура здесь не делает процедуру безопаснее.
Для тренировочных швов или неответственных хозяйственных работ решение принимается с учётом состояния расходника.
Для несущих рам, элементов, испытывающих значительные нагрузки, сосудов, трубопроводов и конструкций, выполняемых по нормативной документации, применяют указанные технологией материалы и соблюдают требования к их хранению.
Сварочная дуга может выглядеть нормальной, но это ещё не подтверждает требуемые свойства готового соединения.
Что делать, если электрод всю зиму лежал в гараже
Порядок действий можно свести к шести шагам.
- Определить маркировку.
Найдите обозначение на упаковке или самом электроде. Без этого нельзя выбирать режим прокалки. - Осмотреть покрытие.
Трещины, вспучивание, сильное осыпание и следы воды — повод отказаться от применения расходника в ответственной работе. - Проверить инструкцию изготовителя.
Температура и длительность восстановления должны относиться именно к этой марке. - Не сушить целлюлозные электроды как низководородные.
Для E6010/E6011 такой подход способен нарушить характеристики покрытия. - После восстановления снова защитить расходник от воздуха.
Иначе электрод начнёт повторно поглощать влагу. - Перед основной работой выполнить контрольный шов.
Используйте чистый металл, правильный ток и заведомо исправное оборудование.
Если никаких данных о происхождении старых электродов нет, безопаснее приобрести новую пачку требуемого типа.
Вопросы и ответы
Может ли электрод быть влажным, если обмазка выглядит нормально?
Да. Поглощение влаги не обязательно приводит к видимому разрушению покрытия. Поэтому учитывают состояние упаковки, время после вскрытия и условия хранения. Для чувствительных низководородных электродов внешний осмотр не заменяет соблюдение инструкции производителя.
Поры обязательно означают, что электрод сырой?
Нет. Причиной могут быть масло, ржавчина, вода на детали, слишком длинная дуга и другие нарушения процесса. TWI прямо указывает несколько возможных источников газа при образовании пористости.
Можно ли просушить электрод строительным феном?
Такой метод не обеспечивает установленный режим восстановления всего покрытия. Для электродов, которым требуется прокалка, используют оборудование, способное поддерживать заданную температуру и выдержку. Параметры берут у производителя.
Можно ли прокаливать E6013 и E7018 вместе?
Ориентироваться только на общий тип «сварочный электрод» нельзя. Рекомендуемые температуры восстановления разных классов существенно отличаются. Hobart, например, приводит для E6013 около 121–149 °C, а для E7018 — примерно 260–427 °C.
Что опаснее — влажный E6013 или влажный E7018?
Прямое сравнение некорректно, потому что назначение и покрытия разные. Но для E7018 контроль влаги принципиально связан с его низководородными характеристиками. Поэтому нарушение хранения особенно существенно при сварке ответственных сталей и конструкций.
Как хранить открытую пачку после работы?
Минимум — в чистом сухом закрытом контейнере согласно требованиям изготовителя. Низководородные электроды могут требовать нагреваемого шкафа или термопенала. Пачку нельзя оставлять открытой на сырой полке или бетонном полу гаража.
Сварочный электрод, набравший влагу в гараже, лучше выявить до начала основного шва. Проверка маркировки, состояния упаковки, покрытия и контрольная сварка дают намного больше информации, чем попытка судить только по одной поре. А если расходник требует восстановления, температура выбирается не «по совету из гаража», а по техническому листу конкретного производителя. Для старой неизвестной пачки и ответственного соединения практичнее использовать новые электроды с понятной историей хранения.
Об этом и другой полезной информации, читайте на нашем сайте, а так же рекомендуем к прочтению: Натяжной потолок начал втягиваться или надуваться при открывании двери: где в комнате появилась тяга